


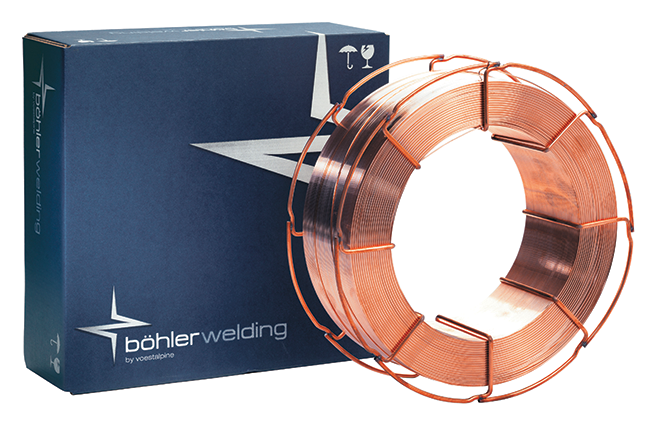
MIG-Draht BOHLER DCMS-IG 1,0mm /18kg (CrMo1) (27853)
Brauchen Sie einen Rat?
MIG-Draht BOHLER DCMS-IG 1,0mm /18kg (CrMo1) (27853)
23,22 € (inkl. MwSt.)

MIG-Draht BÖHLER DCMS-IG 1,0 mm / 18 kg (CrMo1) – 27853
BÖHLER DCMS-IG ist ein professioneller, niedriglegierter Vollschweißdraht für das MAG-Schweißen von hitzebeständigen Chrom-Molybdän-Stählen. Entspricht den Klassifikationen EN ISO 21952-A: G CrMo1Si und AWS A5.28: ER80S-B2Si. Er ist primär für das Schweißen von Kessel-, Rohrleitungs- und Konstruktionsstählen bestimmt, die mit ca. 1,25 % Chrom und 0,5 % Molybdän legiert sind.
Die Legierungselemente Chrom (Cr) und Molybdän (Mo) tragen zur Festigkeit, Zähigkeit und Kriechbeständigkeit des Schweißmetalls bei erhöhten Temperaturen bei. Das Schweißgut weist eine überwiegend bainitische Mikrostruktur auf und bietet nach dem Anlassen oder einer geeigneten Wärmebehandlung gute mechanische Eigenschaften. Der Hersteller gibt die Eignung für hitzebeständige Konstruktionen mit Auslegungstemperaturen bis zu 570 °C an, sofern die entsprechenden Material- und Konstruktionsanforderungen eingehalten werden.
Der Draht BÖHLER DCMS-IG eignet sich insbesondere für das Schweißen von Stahl 13CrMo4-5 (1.7335) sowie kompatiblen hitzebeständigen Stählen 15CrMo5 (1.7262), 16CrMoV4 (1.7728), 25CrMo4 (1.7218), 24CrMo5 (1.7258) und 42CrMo4 (1.7225). Es wird auch für ausgewählte Stahlgussstücke und Materialien nach ASTM verwendet, wie z. B. ASTM A335 P11/P12, A213 T12, A182 F12 und A217 WC6. Die Eignung einer spezifischen Verbindung muss basierend auf dem Grundwerkstoff und dem zugelassenen Schweißverfahren beurteilt werden.
Zu den typischen Anwendungsbereichen gehören Dampfkessel, Druckbehälter, Hochtemperaturleitungen, Wärmetauscher, Energieanlagen, Prozessleitungen und Komponenten petrochemischer Anlagen. Der Draht ist für das Schweißen von Konstruktionen bestimmt, die einer langfristigen thermischen und mechanischen Belastung ausgesetzt sind und bei denen Kriechbeständigkeit sowie die Stabilität der mechanischen Eigenschaften entscheidend sind.
BÖHLER DCMS-IG zeichnet sich durch gute Drahtfördereigenschaften, einen gleichmäßigen Schweißverlauf und eine gute Benetzung der Schweißkanten aus. Der Draht besitzt eine gleichmäßige Kupferbeschichtung mit niedrigem Gesamtkupfergehalt, die zu einer zuverlässigen Übertragung des Schweißstroms und zum Schutz der Drahtoberfläche beiträgt.
Das Schweißen erfolgt im MAG-Verfahren (135) mit dem Schutzgas Ar/CO2 (M21) oder 100 % CO2 (C1) gemäß EN ISO 14175. Es wird Gleichstrom mit positiver Polarität am Schweißdraht DC+ verwendet. Bei der Verwendung von reinem CO2 können die mechanischen Eigenschaften des Schweißguts von denen abweichen, die mit einem Mischschutzgas erreicht werden.
Beim Schweißen von hitzebeständigen CrMo-Stählen müssen die korrekte Vorwärmtemperatur, die Zwischenlagentemperatur und die anschließende Wärmebehandlung eingehalten werden. Der Hersteller gibt eine Richtwert-Vorwärmtemperatur von 200–300 °C je nach Wandstärke und Art des Grundmaterials an. Eine übliche Wärmebehandlung erfolgt bei Temperaturen von 600–700 °C. Der genaue Modus muss aus der zugelassenen Schweißtechnischen Anweisung (WPS) hervorgehen.
Der Durchmesser von 1,0 mm ermöglicht ein kontrolliertes MAG-Schweißen von Rohrleitungsstößen, Druckkomponenten und mittelstarken Bauteilen aus hitzebeständigen Stählen. Der Draht wird in einer 18-kg-Verpackung auf Spule für professionelle und industrielle Schweißanlagen geliefert.
Hauptvorteile:
- Professioneller hitzebeständiger Schweißdraht BÖHLER DCMS-IG
- Klassifikation EN ISO 21952-A G CrMo1Si
- Klassifikation AWS A5.28 ER80S-B2Si
- Geeignet für das MAG-Schweißen von hitzebeständigen CrMo-Stählen
- Legierung ca. 1,2 % Cr und 0,5 % Mo
- Gute Festigkeit und Zähigkeit des Schweißguts
- Kriechbeständigkeit bei erhöhten Temperaturen
- Einsatz bis zu Auslegungstemperaturen von 570 °C laut Hersteller
- Geeignet für Stähle 13CrMo4-5 und 15CrMo5
- Einsetzbar für Materialien nach ASTM A335 P11 und P12
- Geeignet zum Schweißen von hitzebeständigen Stahlgussteilen
- Möglichkeit zum Schweißen ausgewählter vergüteter Stähle
- Gute Drahtfördereigenschaften und stabiler Schweißprozess
- Gleichmäßiger Kupferüberzug mit niedrigem Kupfergehalt
- Geeignet für die Herstellung und Reparatur von Dampfkesseln
- Einsatz bei Druckbehältern und Hochtemperaturleitungen
- Anwendung in der Energie- und Petrochemieindustrie
- Schutzgas Ar/CO2 oder CO2
- Schweißen mit Gleichstrom DC+
- Empfohlene Vorwärmtemperatur 200–300 °C
- Durchmesser 1,0 mm für professionelles MAG-Schweißen
- Industrieverpackung 18 kg auf Spule
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| EN ISO 21952-A | G CrMo1Si |
| AWS A5.28 / SFA-5.28 | ER80S-B2Si |
| Alte AWS-Bezeichnung | ER80S-G / ER80S-B2 (mod.) |
| Handelsbezeichnung | BÖHLER DCMS-IG |
| Materialgruppe | CrMo1 – niedriglegierter hitzebeständiger Stahl |
| Art des Zusatzmaterials | Volldraht, niedriglegiert |
| Schweißprozess | MAG (135) |
| Schutzgas | C1 / M21 |
| Polarität | DC+ |
Chemische Zusammensetzung:
| Chemisches Element | Typischer Gehalt (%) |
|---|---|
| Kohlenstoff (C) | 0,11 |
| Silizium (Si) | 0,60 |
| Mangan (Mn) | 1,00 |
| Chrom (Cr) | 1,20 |
| Molybdän (Mo) | 0,50 |
| Eisen (Fe) | Rest |
Typische chemische Zusammensetzung des Volldrahtes gemäß dem technischen Datenblatt BÖHLER DCMS-IG (08/2023). Die Werte stellen keine chemische Analyse einer spezifischen Produktionscharge dar.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | Ar + 18 % CO2 (M21) | 100 % CO2 (C1) |
|---|---|---|
| Streckgrenze Rp0,2 | 440 MPa (min. 355 MPa) | 420 MPa (min. 355 MPa) |
| Zugfestigkeit Rm | 570 MPa (min. 550 MPa) | 550 MPa (min. 510 MPa) |
| Bruchdehnung A5 | 23 % (min. 20 %) | 24 % (min. 20 %) |
| Kerbschlagarbeit KV (+20 °C) | 150 J (min. 47 J) | 110 J (min. 47 J) |
| Kerbschlagarbeit KV (-10 °C) | 100 J (min. 47 J) | 55 J (min. 47 J) |
| Wärmebehandlung | 680 °C / 2 Stunden | 680 °C / 5 Stunden |
Typische und minimale mechanische Eigenschaften des reinen Schweißgutes gemäß dem technischen Datenblatt von BÖHLER DCMS-IG (08/2023). Die Ergebnisse beziehen sich auf eine Wärmebehandlung bei 680 °C und sind abhängig vom Schutzgas. Dies stellt kein Prüfzeugnis einer spezifisch gelieferten Charge dar.
Brauchen Sie einen Rat?
Alternative Waren
MIG-Draht BOHLER DCMS-IG 1,2 mm/18 kg (CrMo1) 27860
14,50 € (inkl. MwSt.)
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





