


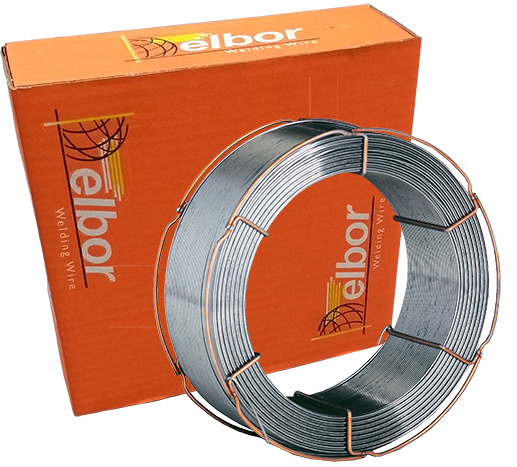
MIG-Draht ELBOR NiMoCr 1,0 mm /16 kg (ER110 SG)
Brauchen Sie einen Rat?
MIG-Draht ELBOR NiMoCr 1,0 mm /16 kg (ER110 SG)
| Menge | PreisStückpreis | Rabatt % |
|---|---|---|
| 80544kg | 430,14 €5,38 € | 6% |
| 5451152kg | 2 680,96 €4,92 € | 14% |
| 11533456kg | 5 473,98 €4,75 € | 17% |
| 3457∞kg | 15 819,23 €4,58 € | 20% |
5,72 € (inkl. MwSt.)

MIG-Draht ELBOR NiMoCr 1,0 mm / 16 kg (ER110S-G) D300
Der MIG-Draht ELBOR NiMoCr ist ein niedriglegierter Volldraht, legiert mit Nickel, Molybdän und Chrom, bestimmt für das MAG-Schweißen von hochfesten, feinkörnigen und vergüteten Konstruktionsstählen. Er entspricht der Bezeichnung AWS A5.28: ER110S-G und ist für die Erzeugung festigkeitsintensiver Schweißverbindungen mit guter Zähigkeit auch bei niedrigen Temperaturen ausgelegt.
Die Legierungselemente Nickel (Ni), Molybdän (Mo) und Chrom (Cr) unterstützen das Erreichen der geforderten Festigkeit, Zähigkeit und der mechanischen Eigenschaften des Schweißguts. Der Draht eignet sich zum Schweißen von Stahlteilen, die einer hohen mechanischen Beanspruchung ausgesetzt sind und bei denen Festigkeit und Zuverlässigkeit der Schweißnaht gewährleistet sein müssen. Das Schweißgut ist zudem für Anwendungen bestimmt, die eine Kerbschlagzähigkeit bei Temperaturen von ca. bis zu -40 °C erfordern.
ELBOR NiMoCr wird zum Schweißen von hochfesten Stählen wie WELDOX 700, NA-XTRA 55, 60, 65 und 70, T1, T1A, T1B, HY80 und HY90 verwendet. Bei korrekt gewählter Technologievorgabe kann er auch für weitere kompatible hochfeste Konstruktionsstähle geeignet sein. Der spezifische Zusatzwerkstoff muss stets entsprechend den geforderten mechanischen Eigenschaften der Verbindung und der Dokumentation des Grundwerkstoffes ausgewählt werden.
Typische Anwendungsbereiche sind Kranausleger, Hydraulik- und Baumaschinen, Erdbewegungsmaschinen, Hebevorrichtungen, schwere Stahlkonstruktionen, Maschinenrahmen und Komponenten unter hoher Belastung. Der Draht wird vor allem im Maschinenbau, in der Instandsetzung sowie bei der Herstellung spezieller Stahlkonstruktionen eingesetzt.
Das Schweißen erfolgt im MAG-Verfahren (135) unter Schutz eines geeigneten Argon-Kohlendioxid-Gemischs (Ar/CO2), in der Regel der Gruppe M21 gemäß EN ISO 14175. Empfohlen wird Gleichstrom mit positiver Polarität des Schweißdrahtes DC+. Bei hochfesten Stählen ist es wichtig, die vorgeschriebene Vorwärmtemperatur, die Zwischenlagentemperatur und die kontrollierte Wärmezufuhr einzuhalten, um die mechanischen Eigenschaften der Schweißverbindung zu bewahren und das Rissrisiko zu minimieren.
Der Draht mit einem Durchmesser von 1,0 mm ermöglicht eine präzise Steuerung des Schweißprozesses beim Schweißen dünnerer und mittelharten Teile aus hochfesten Stählen. Er wird auf einer Spule D300 mit einem Gewicht von 16 kg geliefert, passend für professionelle MIG/MAG-Schweißanlagen.
Hauptvorteile:
- Professioneller niedriglegierter Schweißdraht ELBOR NiMoCr
- Klassifizierung AWS A5.28 ER110S-G
- Bestimmt für das MAG-Schweißen von hochfesten und vergüteten Stählen
- Legiert mit Nickel, Molybdän und Chrom
- Geeignet für hochbeanspruchte Schweißverbindungen
- Gute Zähigkeit des Schweißguts bei niedrigen Temperaturen
- Einsatz bei Temperaturen bis ca. -40 °C unter Einhaltung eines zugelassenen Schweißverfahrens
- Geeignet für Stähle wie WELDOX 700 und NA-XTRA
- Einsetzbar für ausgewählte Stähle T1, HY80 und HY90
- Bestimmt für die Herstellung und Reparatur von Kranauslegern
- Geeignet zum Schweißen von Komponenten für Bau- und Erdbewegungsmaschinen
- Anwendung im Maschinenbau und bei der Herstellung belasteter Stahlkonstruktionen
- Einsatzmöglichkeit beim manuellen und mechanisierten MAG-Schweißen
- Schweißen mit dem Schutzgas Ar/CO2
- Schweißen mit Gleichstrom DC+
- Durchmesser 1,0 mm für kontrolliertes Schweißen
- Industrieverpackung 16 kg auf Spule D300
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| AWS A5.28 | ER110S-G |
| EN ISO 16834-A | Die genaue Klassifizierung von ELBOR muss durch das technische Datenblatt des Herstellers bestätigt werden |
| Handelsbezeichnung | ELBOR NiMoCr |
| Art des Zusatzmaterials | Niedriglegierter Volldraht aus Stahl |
| Legierung | Ni-Mo-Cr |
| Schweißprozess | MAG (135) |
| Polarität | DC+ |
Chemische Zusammensetzung:
| Chemisches Element | Gehalt im ELBOR NiMoCr Draht (%) |
|---|---|
| Kohlenstoff (C) | Genauer Wert nicht bestätigt |
| Silizium (Si) | Genauer Wert nicht bestätigt |
| Mangan (Mn) | Genauer Wert nicht bestätigt |
| Nickel (Ni) | Legierungselement – genauer Gehalt nicht bestätigt |
| Chrom (Cr) | Legierungselement – genauer Gehalt nicht bestätigt |
| Molybdän (Mo) | Legierungselement – genauer Gehalt nicht bestätigt |
| Eisen (Fe) | Hauptbestandteil |
Die numerischen Werte der chemischen Zusammensetzung des spezifischen ELBOR NiMoCr Drahtes sind in der verfügbaren Dokumentation nicht ausreichend bestätigt. Die chemische Zusammensetzung ist dem technischen Datenblatt oder dem Materialzertifikat des Herstellers zu entnehmen.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | Angegebener Wert |
|---|---|
| Streckgrenze Re / Rp0,2 | Min. 690 MPa* |
| Zugfestigkeit Rm | 770–940 MPa* |
| Bruchdehnung A5 | Min. 17 % |
| Kerbschlagarbeit KV (-40 °C) | Min. 47 J |
| Zustand des Schweißguts | Im geschweißten Zustand, ohne nachträgende Wärmebehandlung |
*Die Festigkeitswerte sind auf Basis klassifikationsvergleichbarer Drähte des Typs ER110S-G angegeben und bedürfen der Bestätigung durch die ELBOR-Dokumentation. In der aktuellen VALTEC-Beschreibung sind die Werte für die Streckgrenze und die Zugfestigkeit wahrscheinlich vertauscht. Die angegebenen Daten können nicht als zertifizierte Eigenschaften einer spezifisch gelieferten Charge betrachtet werden.
Brauchen Sie einen Rat?
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





