


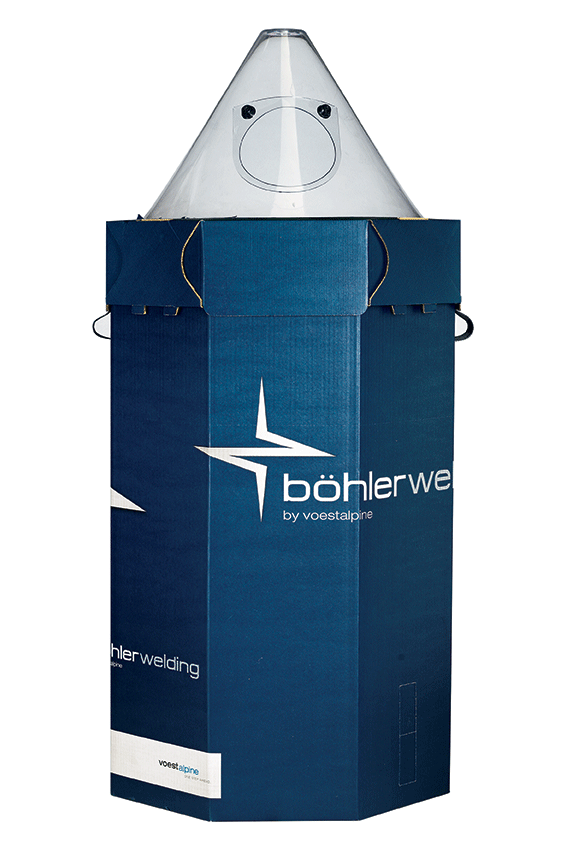
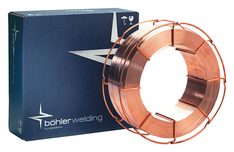
MIG-Draht BOHLER EMK 8 NC 1,0 mm /18 kg (G4Si1) (27460) unverkupfert
Brauchen Sie einen Rat?
MIG-Draht BOHLER EMK 8 NC 1,0 mm /18 kg (G4Si1) (27460) unverkupfert
4,03 € (inkl. MwSt.)
3,96 € (inkl. MwSt.)
3,96 € (inkl. MwSt.)

MIG-Draht BÖHLER EMK 8 NC 1,0 mm / 18 kg (G4Si1) – kupferfrei (27460)
Der BÖHLER EMK 8 NC Draht ist ein kupferfreier Massivschweißdraht für das MAG-Schweißen von unlegierten und feinkornigen Baustählen. Er entspricht den Klassifizierungen EN ISO 14341-A: G 46 4 M21 4Si1 / G 46 4 C1 4Si1 und AWS A5.18: ER70S-6. Er gehört zur Gruppe SG3/G4Si1 und bietet dank eines erhöhten Mangans- und Siliziumgehalts gute desoxidierende Eigenschaften sowie Festigkeit und Zähigkeit des Schweißgutes.
Der Hauptvorteil des BÖHLER EMK 8 NC Drahtes ist die speziell behandelte, kupferfreie Oberfläche, die einen reibungslosen Drahtvorschub auch bei hohen Vorschubgeschwindigkeiten unterstützt. Der Draht sorgt für einen stabilen Lichtbogen, geringe Spritzerbildung sowie eine begrenzte Entstehung von Oxiden und Silikatablagerungen auf der Schweißnahtoberfläche. Diese Eigenschaften tragen dazu bei, den Aufwand für die nachträgliche Reinigung der Schweißverbindungen zu reduzieren. Er eignet sich für manuelles, mechanisiertes und robotisiertes Schweißen mit den Schutzgasen C1, M2 und M3 gemäß EN ISO 14175.
BÖHLER EMK 8 NC wird zum Schweißen von Stählen mit einer Streckgrenze von ca. bis zu 460 MPa verwendet, einschließlich der Baustähle S235JR, S275JR, S355JR, S355J2, S460N und S460M sowie ausgewählter Druckbehälterstähle P235GH bis P355GH. Es wird bei der Herstellung von Stahlkonstruktionen, Rahmen, Trägern, Druckbehältern, Kesseln, Maschinenteilen und Fahrzeugtechnik eingesetzt. Ein Durchmesser von 1,0 mm ermöglicht eine gute Kontrolle des Schmelzbades beim Schweißen von dünneren und mitteldicken Stahlteilen. Der Draht wird in einer 18 kg Verpackung auf der Spule geliefert.
Hauptvorteile:
- Kupferfreier Vollschweißdraht BÖHLER EMK 8 NC
- Klassifizierung SG3 / G4Si1 / ER70S-6
- Geeignet für das MAG-Schweißen von unlegierten und feinkörnigen Stählen
- Spezielle Oberflächenbehandlung ohne Kupferbeschichtung
- Sehr gute Fördereigenschaften auch bei hohen Vorschubgeschwindigkeiten
- Stabiler Lichtbogen und geringe Spritzerbildung
- Geringe Bildung von Oxiden und Silikaten auf der Schweißnahtoberfläche
- Reduzierter Aufwand für die Nachreinigung der Schweißverbindungen
- Gute Festigkeit und Zähigkeit des Schweißguts
- Typische Zugfestigkeit 620 MPa
- Typische Kerbschlagarbeit 80 J bei -40 °C
- Möglichkeit der Verwendung von Schutzgasen C1, M2 und M3
- Geeignet für manuelles, mechanisiertes und robotergestütztes Schweißen
- Einsatz für Stahlkonstruktionen, Rahmen, Druckbehälter und Maschinenteile
- Durchmesser 1,0 mm für universelles MAG-Schweißen
- Industrieverpackung 18 kg auf Spule
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| EN ISO 14341-A (M21) | G 46 4 M21 4Si1 |
| EN ISO 14341-A (C1) | G 46 4 C1 4Si1 |
| AWS A5.18 / SFA-5.18 | ER70S-6 |
| Handelsbezeichnung | BÖHLER EMK 8 NC |
| Materialgruppe | SG3 / G4Si1 |
| Oberflächenbehandlung | Nicht automatisiert |
| Art des Zusatzmaterials | Massiver Stahlschweißdraht |
| Schweißprozess | MAG (135) |
Chemische Zusammensetzung:
| Chemisches Element | Typischer Gehalt (%) |
|---|---|
| Kohlenstoff (C) | 0,10 |
| Silizium (Si) | 1,00 |
| Mangan (Mn) | 1,70 |
| Eisen (Fe) | Rest |
Typische chemische Zusammensetzung gemäß dem technischen Datenblatt von BÖHLER EMK 8 NC (03/2017). Die Werte stellen keine Analyse einer bestimmten Charge dar.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | Typischer Wert | Minimalwert / Bereich |
|---|---|---|
| Streckgrenze Re | 480 MPa | Min. 460 MPa |
| Zugfestigkeit Rm | 620 MPa | 530–680 MPa |
| Dehnung A | 26 % | Nicht separat angegeben |
| Kerbschlagarbeit KV (+20 °C) | 150 J | Nicht separat angegeben |
| Kerbschlagarbeit KV (-40 °C) | 80 J | Min. 47 J |
| Zustand des Schweißguts | Im geschweißten Zustand, ohne nachträgende Wärmebehandlung | |
Referenzielle mechanische Eigenschaften des reinen Schweißguts gemäß dem technischen Datenblatt von BÖHLER EMK 8 NC (03/2017). Die tatsächlichen Werte hängen vom Schutzgas und den Schweißbedingungen ab.
Brauchen Sie einen Rat?
Alternative Waren
3,96 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 8 NC SG3 1,0 mm/250 kg (G4Si1) (27467) ohne Kupfer
4,03 € (inkl. MwSt.)
4,03 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 8 NC 1,0 mm /18 kg (G4Si1) (27460) unverkupfert
3,96 € (inkl. MwSt.)
MIG-Draht BOHLER ECOspark 460 1,0 mm /18 kg (SG3/G4Si1) 63318 ohne Kupfer
2,82 € (inkl. MwSt.)
MIG-Draht BOHLER ECOspark 460 1,0 mm /250 kg (SG3/G4Si1) (63400) ohne Kupfer
2,92 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 8 SG3 1,0mm /18kg (G4Si1) (71295)
3,87 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 8 SG3 1,0 mm /250 kg (G4Si1) 56556
2,92 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 8-D SG3 1,0 /18kg (G4Si1) 71507
3,87 € (inkl. MwSt.)
MIG-Draht ELBOR SG3 1,0/16kg G4Si1 (3SPF10KG16)
2,77 € (inkl. MwSt.)
Draht MIG ELBOR SG3 1,0/250kg G4Si1 (3SPF10KG250)
2,79 € (inkl. MwSt.)
MIG-Draht ELBOR SG3 SOLUTION 3 1,0 mm /16 kg G4Si1 ohne Kupfer
3,19 € (inkl. MwSt.)
MIG WELD SG3 Draht 1,0mm /15kg JQ MG50-6A GOLDEN BRIDGE (G4Si1) BS300
2,82 € (inkl. MwSt.)
MIG WELD SG3 Draht 1,0mm /250kg JQ MG50-6A GOLDEN BRIDGE (G4Si1) Fass
2,84 € (inkl. MwSt.)
MIG WELD SG3 ECO Draht 1,0mm /15kg JQ MG50-6AN GOLDEN BRIDGE (G4Si1) BS300, unverkupfert
2,92 € (inkl. MwSt.)
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





