


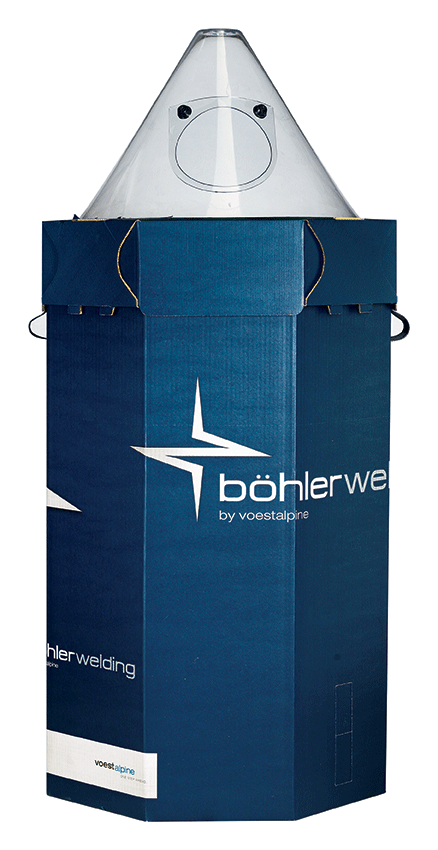
MIG-Draht BOHLER DMV 83-IG 1,2 mm /18 kg (27695)
Brauchen Sie einen Rat?
MIG-Draht BOHLER DMV 83-IG 1,2 mm /18 kg (27695)
26,85 € (inkl. MwSt.)

MIG-Draht BÖHLER DMV 83-IG 1,2 mm / 18 kg (27695)
BÖHLER DMV 83-IG ist ein professioneller niedriglegierter Vollschweißdraht, legiert mit Chrom, Molybdän und Vanadium (Cr-Mo-V), bestimmt für das MAG-Schweißen von kriechfesten hitzebeständigen Stählen bei erhöhten Temperaturen. Er entspricht der Klassifizierung EN ISO 21952-A: G MoVSi und wird im aktuellen Herstellerkatalog gemäß AWS A5.28: ER80S-G geführt. Die Werkstoffnummer des Zusatzwerkstoffs ist 1.5407.
Der Schweißdraht wurde speziell für das Schweißen von Stahl 14MoV6-3 (1.7715) und ähnlichen hitzebeständigen legierten Stählen entwickelt, die im Bau von Kesseln, Druckbehältern und Rohrleitungssystemen verwendet werden. Die Legierungselemente Chrom (Cr), Molybdän (Mo) und Vanadium (V) gewährleisten die erforderlichen Eigenschaften des Schweißgutes bei langfristiger thermischer und mechanischer Belastung. Das Schweißgut zeichnet sich durch gute Zähigkeit, Rissbeständigkeit und hohe Kriechfestigkeit aus.
BÖHLER DMV 83-IG ist für den Einsatz in der Energiewirtschaft, Fernwärmetechnik sowie bei der Herstellung von Dampfkesseln, Druckbehältern und Hochtemperaturleitungen bestimmt. Gemäß den technischen Daten des Herstellers ist er für Anwendungen mit einer langfristigen Betriebstemperatur von bis zu +560 °C geeignet, sofern die entsprechenden Konstruktions-, Material- und Technologieanforderungen eingehalten werden.
Der Draht bietet sehr gute Zuführeigenschaften, einen flüssigen Schweißverlauf und eine gute Benetzung der Schweißkanten. Er wird für das Schweißen mit Volldraht im MAG-Verfahren (135) mit einem Schutzgasgemisch aus Argon und Kohlendioxid, insbesondere Ar + 15–25 % CO2, oder gegebenenfalls mit reinem CO2 gemäß dem genehmigten Schweißverfahren verwendet. Das Schweißen erfolgt mit Gleichstrom und positiver Polung des Drahtes DC+.
Beim Schweißen von hitzebeständigen Stählen ist es wichtig, die empfohlene Vorwärmtemperatur und Zwischenlagentemperatur von 200–300 °C einzuhalten. Der Hersteller empfiehlt eine anschließende Wärmebehandlung der Schweißverbindung bei 700–720 °C für mindestens 2 Stunden, mit anschließendem Ofenabkühlen auf ca. 300 °C und weiterer Abkühlung an der Luft. Das konkrete Verfahren muss dem Grundwerkstoff, der Wandstärke und dem zugelassenen Schweißverfahren entsprechen.
Der Durchmesser von 1,2 mm eignet sich für das professionelle Schweißen von Rohrleitungen, Kesselteilen, Druckgeräten und weiteren Komponenten aus hitzebeständigen Stählen. Der Draht wird auf einer 18 kg Spule für industrielle MIG/MAG-Schweißanlagen geliefert.
Hauptvorteile:
- Professioneller hitzebeständiger Schweißdraht BÖHLER DMV 83-IG
- Niedriglegierter Volldraht mit Legierung Cr-Mo-V
- Klassifizierung EN ISO 21952-A: G MoVSi
- Aktuelle Katalogbezeichnung AWS ER80S-G
- Speziell entwickelt für das Schweißen von hitzebeständigem Stahl 14MoV6-3 (1.7715)
- Hohe Kriechbeständigkeit des Schweißguts bei erhöhten Temperaturen
- Gute Zähigkeit und Rissbeständigkeit
- Geeignet für langfristige Betriebstemperaturen bis 560 °C gemäß technischem Datenblatt
- Sehr gute Zuführeigenschaften des Schweißdrahtes
- Flüssiger Schweißverlauf und gute Benetzung der Schweißkanten
- Geeignet für die Herstellung und Reparatur von Dampfkesseln
- Einsatz beim Schweißen von Druckbehältern und Hochtemperaturleitungen
- Anwendung in der Energie- und Fernwärmetechnik
- Möglichkeit der Verwendung von Schutzgas Ar/CO2 oder CO2 je nach Verfahren
- Schweißen mit Gleichstrom DC+
- Empfohlene Vorwärm- und Zwischenlagentemperatur 200–300 °C
- Durchmesser 1,2 mm für professionelles MAG-Schweißen
- Industrieverpackung 18 kg auf Spule
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| EN ISO 21952-A | G MoVSi |
| AWS A5.28 / SFA-5.28 | ER80S-G – aktueller Online-Katalog |
| Werkstoffnummer | 1.5407 |
| Handelsbezeichnung | BÖHLER DMV 83-IG |
| Materialgruppe | Niedriglegierter hitzebeständiger Stahl Cr-Mo-V |
| Art des Zusatzmaterials | Massiver Stahlschweißdraht |
| Schweißprozess | MAG (135) |
| Polarität | DC+ |
Chemische Zusammensetzung:
| Chemisches Element | Typischer Gehalt (%) |
|---|---|
| Kohlenstoff (C) | 0,08 |
| Silizium (Si) | 0,60 |
| Mangan (Mn) | 0,90 |
| Chrom (Cr) | 0,45 |
| Molybdän (Mo) | 0,82 |
| Vanadium (V) | 0,35 |
| Eisen (Fe) | Rest |
Typische chemische Zusammensetzung des Volldrahts gemäß dem technischen Datenblatt von BÖHLER DMV 83-IG. Die Werte stellen keine chemische Analyse einer spezifischen Produktionscharge dar.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | Typischer Wert | Minimalwert |
|---|---|---|
| Streckgrenze Rp0,2 | 610 MPa | 355 MPa |
| Zugfestigkeit Rm | 710 MPa | 620 MPa |
| Bruchdehnung A5 | 20 % | 18 % |
| Kerbschlagarbeit KV (+20 °C) | 70 J | 47 J |
| Zustand des Schweißguts | Nach der Wärmebehandlung bei 700 °C für 2 Stunden | |
| Schutzgas beim Test | Ar + 18 % CO2 | |
Mechanische Eigenschaften des reinen Schweißguts gemäß dem technischen Datenblatt von BÖHLER DMV 83-IG, nach dem Glühen bei 700 °C für 2 Stunden mit Abkühlung im Ofen bis 300 °C und anschließend an der Luft. Die angegebenen Mindestwerte sind Referenzwerte aus der Dokumentation und stellen kein Prüfzertifikat der gelieferten Charge dar.
Brauchen Sie einen Rat?
Alternative Waren


MIG-Draht ER80S-G 1,2 mm/16 kg CORTEN
5,61 € (inkl. MwSt.)
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





