


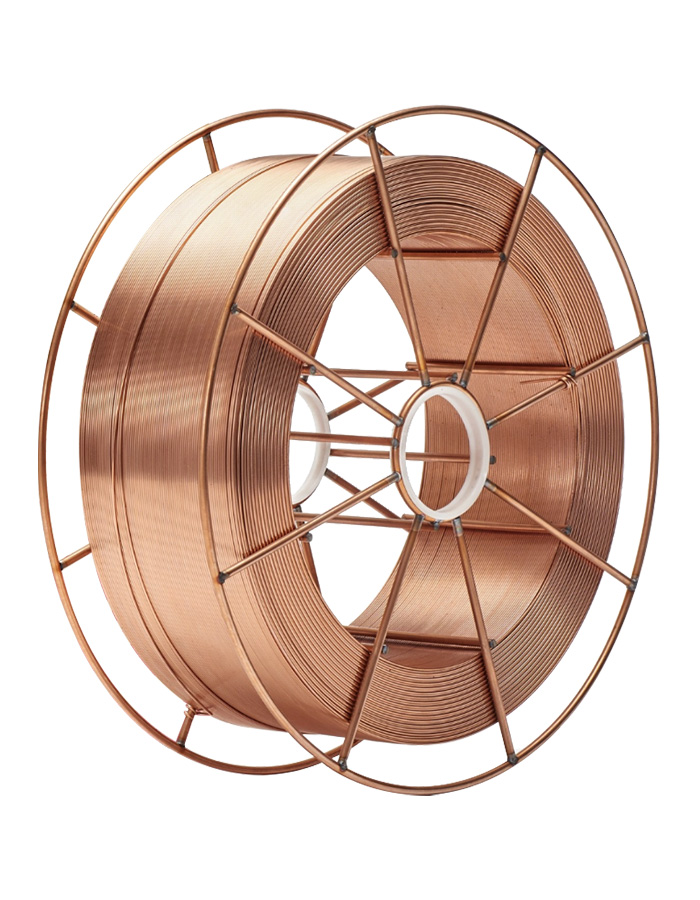
Draht MIG WELD SG2 1,0 mm /15 kg JQ MG50-6 GOLDEN BRIDGE (G3Si1) BS300
Brauchen Sie einen Rat?
Draht MIG WELD SG2 1,0 mm /15 kg JQ MG50-6 GOLDEN BRIDGE (G3Si1) BS300
 0.8 mm
2,89 € (inkl. MwSt.)
 1.0 mm
2,76 € (inkl. MwSt.)
 1.2 mm
2,71 € (inkl. MwSt.)
2,76 € (inkl. MwSt.)

Draht MIG WELD SG2 1,0 mm / 15 kg JQ MG50-6 GOLDEN BRIDGE (G3Si1) BS300
Der Schweißdraht MIG WELD SG2 JQ MG50-6 GOLDEN BRIDGE ist ein professioneller kupferbeschichteter Massivdraht, der für das MAG-Schweißen von unlegierten und niedriglegierten Baustählen geeignet ist. Er entspricht den Klassifizierungen AWS A5.18: ER70S-6 und EN ISO 14341-A: G 42 4 C1/M21 3Si1. Er gehört zur Materialgruppe SG2 / G3Si1 und ist für das manuelle, mechanisierte sowie automatisierte Schweißen bestimmt.
Der Draht ist mit Mangan und Silizium legiert, was für gute desoxidierende Eigenschaften sorgt und zur Bildung fester und zäher Schweißverbindungen beiträgt. Die Kupferbeschichtung hilft, den Draht vor Korrosion zu schützen und gewährleistet einen guten elektrischen Kontakt beim Durchgang durch die Stromdüse des Schweißbrenners.
GOLDEN BRIDGE JQ MG50-6 bietet einen stabilen Lichtbogen, geringe Spritzerbildung und sehr gute Drahtfördereigenschaften. Der Hersteller betont das gleichmäßige Erscheinungsbild der Schweißnaht und die Möglichkeit des Schweißens in allen gängigen Positionen. Der Draht zeichnet sich durch eine gute Toleranz gegenüber Zunderresten und öligen Verunreinigungen auf der Stahloberfläche sowie eine geringe Porenempfindlichkeit bei korrekt eingestelltem Prozess aus. Um eine hochwertige Schweißnaht zu erreichen, wird empfohlen, die zu schweißenden Flächen gründlich zu reinigen.
Der Draht ist für das Schweißen von Baustählen mit einer Zugfestigkeit von ca. 500 MPa geeignet, insbesondere für die Stähle S235, S275 und S355 sowie weitere kompatible unlegierte und niedriglegierte Stähle. Er wird bei der Herstellung von Stahlkonstruktionen, Trägern, Brückenelementen, Rahmen, Automobilteilen, Maschinenteilen und Schweißbaugruppen eingesetzt.
Das Schweißen erfolgt im MAG-Verfahren (135) unter Schutz von 100 % CO2 (C1) oder einem geeigneten Gemisch aus Argon und Kohlendioxid (M21) gemäß EN ISO 14175. Es wird Gleichstrom mit positiver Drahtpolarität DC+ verwendet. Bei Verwendung eines Mischgases Ar/CO2 lässt sich in der Regel ein ruhigerer Lichtbogen und eine geringere Spritzermenge als bei reinem CO2 erzielen.
Der Durchmesser von 1,0 mm ist universell für das Schweißen dünnerer und mittelstarker Stahlteile geeignet. Der Hersteller gibt einen Schweißstrom von 50–220 A an und empfiehlt bei Verwendung von CO2 einen Schutzgasdurchfluss von ca. 15–20 l/min. Die genaue Schweißspannung hängt vom Schutzgas, der Materialstärke, der Schweißposition und der gewünschten Metallübertragungsart ab.
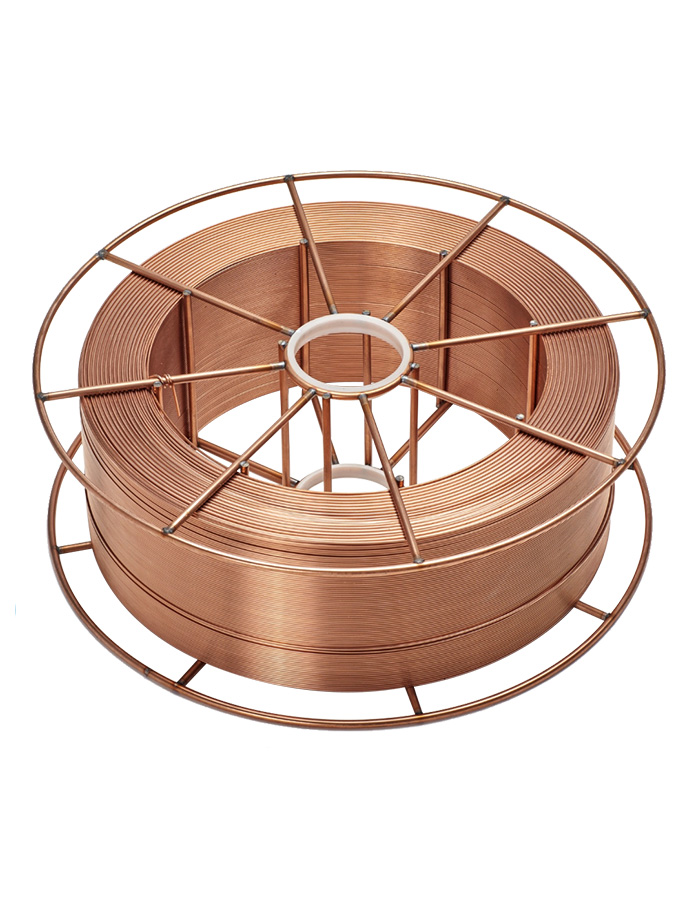
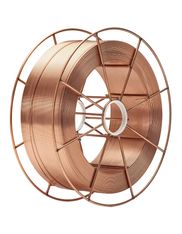
Der Draht ist auf einer Metallkorbspule BS300 mit einem Gewicht von 15 kg gewickelt, die für professionelle MIG/MAG-Schweißanlagen geeignet ist, die diese Spulengröße unterstützen. Die Verpackung ist ideal für den täglichen Einsatz in Schlossereien, Maschinenbaubetrieben und der Serienfertigung.
Hauptvorteile:
- Professioneller Schweißdraht GOLDEN BRIDGE JQ MG50-6
- Klassifizierung SG2 / G3Si1 / AWS ER70S-6
- Kupferbeschichtet für guten elektrischen Kontakt
- Bestimmt für das MAG-Schweißen von unlegierten und niedriglegierten Stählen
- Stabiler Lichtbogen und gleichmäßiger Schweißverlauf
- Geringe Spritzerbildung
- Sehr gute Fördereigenschaften
- Gleichmäßiges Nahtbild
- Gute desoxidierende Eigenschaften dank Mangan und Silizium
- Gute Toleranz gegenüber Zunderresten und Oberflächenverunreinigungen
- Geringe Porenempfindlichkeit bei korrekter Schweißung
- Schweißbarkeit in allen gängigen Positionen
- Geeignet für Baustähle S235, S275 und S355
- Anwendung beim Bau von Stahlkonstruktionen, Rahmen und Trägern
- Geeignet für den Maschinen- und Automobilbau
- Einsetzbar für manuelles sowie mechanisiertes Schweißen
- Schutzgas CO2 oder Ar/CO2
- Schweißen mit Gleichstrom DC+
- Empfohlener Schweißstrom 50–220 A
- Durchmesser 1,0 mm für universelles MAG-Schweißen
- Industrieverpackung 15 kg auf Rolle BS300
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| AWS A5.18 | ER70S-6 |
| EN ISO 14341-A | G 42 4 C1/M21 3Si1 – laut Hersteller |
| JIS | YGW12 |
| Materialgruppe | SG2 / G3Si1 |
| Handelsbezeichnung | JQ MG50-6 |
| Art des Zusatzmaterials | Kupferbeschichteter Massivschweißdraht aus Stahl |
| Schweißprozess | MAG (135) |
| Schutzgas | C1 / M21 |
| Polarität | DC+ |
Chemische Zusammensetzung:
| Chemisches Element | Referenzgehalt (%) |
|---|---|
| Kohlenstoff (C) | 0,077 |
| Mangan (Mn) | 1,54 |
| Silizium (Si) | 0,88 |
| Schwefel (S) | 0,011 |
| Phosphor (P) | 0,012 |
| Nickel (Ni) | 0,011 |
| Chrom (Cr) | 0,020 |
| Molybdän (Mo) | 0,008 |
| Vanadium (V) | 0,001 |
| Kupfer (Cu) | 0,14 |
| Eisen (Fe) | Rest |
Beispiel für die chemische Zusammensetzung des GOLDEN BRIDGE JQ MG50-6 Drahtes laut Hersteller. Die Werte stellen keine chemische Analyse einer spezifischen Produktionscharge dar.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | Referenzwert des Herstellers |
|---|---|
| Streckgrenze Re / Rp0,2 | 450 MPa |
| Zugfestigkeit Rm | 555 MPa |
| Dehnung A | 29 % |
| Kerbschlagarbeit KV (-40 °C) | 77 / 95 / 83 J |
| Zustand des Schweißguts | Nach dem Schweißen, ohne anschließende Wärmebehandlung |
Beispiele der Prüfergebnisse von reinem Schweißgut laut GOLDEN BRIDGE. Es handelt sich um gemessene Referenzwerte, nicht um garantierte Mindestwerte oder ein Zertifikat einer spezifischen Produktionscharge.
Brauchen Sie einen Rat?
Alternative Waren
MIG-Draht BOHLER ECOspark 420 1,0 mm /18 kg (SG2/G3Si1) 62154 ohne Kupfer
2,76 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 6 SG2 1,0 mm /18 kg (G3Si1) 71290
3,76 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 6 SG2 1,0 mm /250 kg (G3Si1) (56545)
2,80 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 6-D SG2 1,0mm/15kg (G3Si1) (71363)
3,76 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 6-D SG2 1,0 mm/18 kg (G3Si1) (71502)
3,76 € (inkl. MwSt.)
MIG-Draht BOHLER EMK 6-Ultra 1,0mm /18kg (SG2/G3Si1) 89151
2,83 € (inkl. MwSt.)
MIG-Draht ELBOR BRONZATO SG2 1,0 /250kg G3Si1 (2FUS10KG250BR)
2,68 € (inkl. MwSt.)
 Drôt MIG ELBOR BRONZATO SG2 1,2/16kg
2,61 € (inkl. MwSt.)
MIG-Draht ELBOR BRONZE SG2 1,0/16kg G3Si1 (2SPF10KG16BR)
2,66 € (inkl. MwSt.)
2,95 € (inkl. MwSt.)
MIG-Draht ELBOR SG2 1,0/16kg G3Si1 (2SPF10KG16)
2,71 € (inkl. MwSt.)
MIG-Draht ELBOR SG2 1,0/250kg G3Si1 (2FUS10KG250)
2,73 € (inkl. MwSt.)
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





