


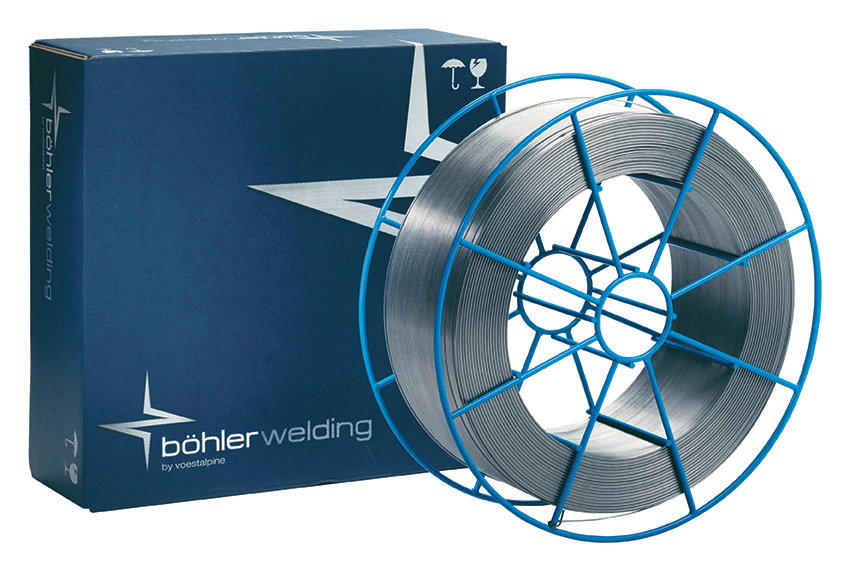
MIG-Draht BOHLER Thermanit MTS 3 1,2mm /15kg (18031)
Brauchen Sie einen Rat?
MIG-Draht BOHLER Thermanit MTS 3 1,2mm /15kg (18031)
37,74 € (inkl. MwSt.)

MIG-Draht BÖHLER Thermanit MTS 3 1,2 mm / 15 kg (18031)
BÖHLER Thermanit MTS 3 ist ein hochlegierter Volldraht, der für das MAG-Schweißen von hitzebeständigen Stählen mit einem Chromgehalt von ca. 9 % bestimmt ist. Er entspricht den Klassifizierungen EN ISO 21952-A: G CrMo91 und AWS A5.28: ER90S-B91. Er wird vor allem zum Fügen und Auftragen von Stählen des Typs P91/T91 eingesetzt, bei denen eine Kriechbeständigkeit bei erhöhten Temperaturen sowie gute mechanische Eigenschaften der Schweißverbindung gefordert sind.
Der Draht ist mit Chrom, Molybdän, Vanadium und Niob legiert und enthält etwa 9 % Cr und 1 % Mo. Das Schweißgut weist ein martensitisches Gefüge auf und ist für ein anschließendes Anlassen vorgesehen. Es zeichnet sich durch eine hohe Temperaturbeständigkeit und Kriechbeständigkeit bis 600 °C aus. Die Eignung für eine langfristige Belastung bei hohen Temperaturen muss mit den Eigenschaften des Grundstahls, der Konstruktion der Anlage und dem freigegebenen Schweißverfahren übereinstimmen.
BÖHLER Thermanit MTS 3 eignet sich zum Schweißen des Materials 1.4903 – X10CrMoVNb9-1 sowie entsprechender Stähle nach ASTM, insbesondere Grade P91 und Grade T91. Es wird bei der Herstellung und Reparatur von Dampfkesseln, Hochdruckleitungen, Dampfüberheizern, Turbinenanlagen, Druckbehältern und Komponenten von thermischen Kraftwerken eingesetzt. Anwendungen finden sich auch in der chemischen und petrochemischen Industrie.
Das Schweißen erfolgt im MAG-Verfahren (135) mit Schutzgasen der Gruppe M12 bzw. M13 gemäß EN ISO 14175. Es wird Gleichstrom mit positiver Drahtpolarität DC+ verwendet. Die Auswahl des spezifischen Schutzgases muss den geforderten mechanischen Eigenschaften und dem qualifizierten Schweißverfahren entsprechen.
Beim Schweißen von P91/T91-Stählen ist das technologische Verfahren konsequent einzuhalten. Das technische Datenblatt gibt eine Vorwärmtemperatur von ca. 200–250 °C und eine Zwischenlagentemperatur von ca. 200–300 °C an. Vor der anschließenden Wärmebehandlung ist je nach entsprechendem Verfahren eine kontrollierte Abkühlung der Schweißnaht erforderlich, laut technischem Datenblatt auf eine Temperatur von maximal 100 °C. Die anschließende Wärmebehandlung umfasst ein Anlassen bei 760 °C für 2 Stunden. Die genauen Bedingungen müssen entsprechend dem Grundmaterial, der Wandstärke und der genehmigten WPS festgelegt werden.
Der Draht mit einem Durchmesser von 1,2 mm eignet sich für das professionelle MAG-Schweißen von Hochtemperatur-Rohrsystemen und Druckkomponenten. Er wird auf einer Spule B300 mit einem Gewicht von 15 kg für industrielle Schweißanlagen geliefert.
Hauptvorteile:
- Professioneller hitzebeständiger Schweißdraht BÖHLER Thermanit MTS 3
- Klassifizierung EN ISO 21952-A G CrMo91
- Klassifizierung AWS A5.28 ER90S-B91
- Bestimmt für das MAG-Schweißen von P91- und T91-Stählen
- Gehalt an ca. 9 % Chrom und 1 % Molybdän
- Legierung mit Vanadium und Niob für die gewünschten Hochtemperatureigenschaften
- Martensitisches Schweißgut, bestimmt für das Anlassen
- Kriechfestigkeit bis 600 °C
- Geeignet für hitzebeständige und kriechfeste Stahlkonstruktionen
- Bestimmt für das Schweißen des Materials 1.4903 / X10CrMoVNb9-1
- Einsatz bei der Herstellung und Reparatur von Energiekesseln
- Geeignet für Hochdruck- und Dampfleitungen
- Anwendung in der Energie-, Chemie- und Petrochemieindustrie
- Schweißen mit den Schutzgasen M12 und M13
- Polarität DC+
- Geeignet für manuelles und mechanisiertes MAG-Schweißen
- Durchmesser 1,2 mm für das professionelle Schweißen von Druckkomponenten
- Verpackung 15 kg auf Spule B300
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| EN ISO 21952-A | G CrMo91 / G CrMo 9 1 |
| EN ISO 21952-B | G 62 M12 9C1MV – älteres technisches Datenblatt |
| AWS A5.28 / SFA-5.28 | ER90S-B91 |
| Alte AWS-Bezeichnung | ER90S-B9 |
| Handelsbezeichnung | BÖHLER Thermanit MTS 3 |
| Grundwerkstoff | 1.4903 / X10CrMoVNb9-1 |
| Schweißmetalltyp | 9Cr-1Mo-V-Nb, martensitisch |
| Schweißprozess | MAG (135) |
| Polarität | DC+ |
Chemische Zusammensetzung:
| Chemisches Element | Typischer Gehalt (%) |
|---|---|
| Kohlenstoff (C) | 0,10 |
| Silizium (Si) | 0,30 |
| Mangan (Mn) | 0,50 |
| Chrom (Cr) | 9,00 |
| Molybdän (Mo) | 1,00 |
| Nickel (Ni) | 0,50 |
| Vanadium (V) | 0,20 |
| Niob (Nb) | 0,06 |
| Eisen (Fe) | Rest |
Typische chemische Zusammensetzung des Volldrahtes BÖHLER Thermanit MTS 3 gemäß technischer Dokumentation. Dies stellt keine chemische Analyse einer spezifisch gelieferten Produktionscharge dar.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | M12 (Ar + 2,5 % CO2) | M12 (Ar + 5 % CO2) | M21 (Ar + 18 % CO2) |
|---|---|---|---|
| Streckgrenze Rp0,2 | 590 MPa | 585 MPa | 570 MPa |
| Zugfestigkeit Rm | 730 MPa | 720 MPa | 710 MPa |
| Bruchdehnung A5 | 20 % | 20 % | 19 % |
| Kerbschlagarbeit KV (+20 °C) | 60 J | 50 J | 35 J |
| Wärmebehandlung | Anlassen bei 760 °C für 2 Stunden | ||
Typische mechanische Eigenschaften des reinen Schweißmetalls gemäß den Produktdaten von BÖHLER Thermanit MTS 3. Gemessen nach dem Anlassen bei 760 °C für 2 Stunden. Die Ergebnisse hängen vom Schutzgas ab und stellen kein Materialzertifikat einer spezifischen Charge dar.
Brauchen Sie einen Rat?
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





