


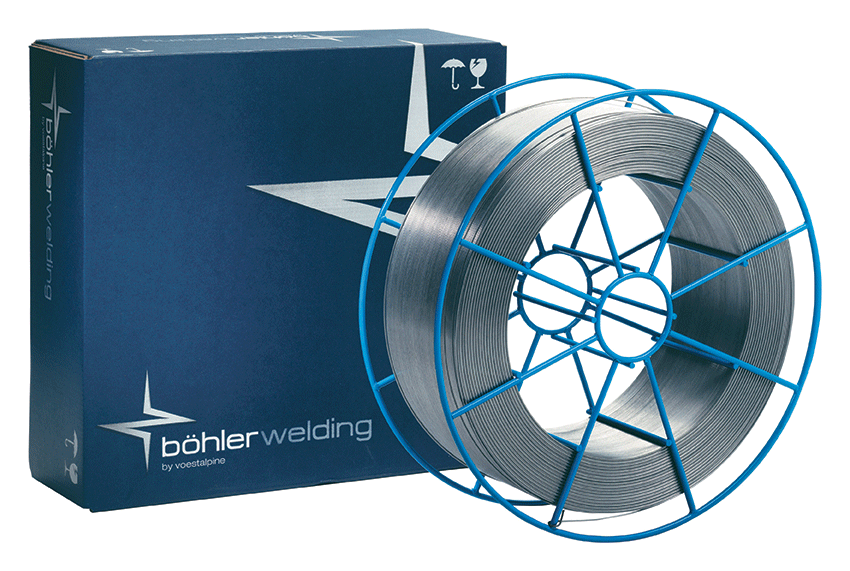
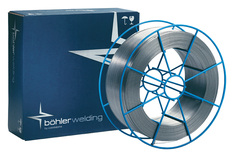
MIG-Draht BOHLER Thermanit JE-308LSi 1,2mm/15kg (75712)
Brauchen Sie einen Rat?
MIG-Draht BOHLER Thermanit JE-308LSi 1,2mm/15kg (75712)
19,43 € (inkl. MwSt.)
23,37 € (inkl. MwSt.)

MIG-Draht BÖHLER Thermanit JE-308LSi 1,2 mm / 15 kg (1.4316) – 75712
BÖHLER Thermanit JE-308LSi ist ein professioneller Massivschweißdraht aus rostfreiem Stahl, der für das MAG-Schweißen von austenitischen rostfreien Stählen bestimmt ist. Er entspricht den Klassifizierungen EN ISO 14343-A: G 19 9 L Si und AWS A5.9: ER308LSi. Die Werkstoffnummer des Zusatzwerkstoffs ist 1.4316. Der Draht ist für das Fügen und Aufschweißen von stabilisierten sowie nicht stabilisierten Stählen des Typs 18Cr-8Ni bestimmt, insbesondere AISI 304, 304L, 321 und 347.
Der Draht ist mit ca. 20 % Chrom und 10 % Nickel legiert. Dank des niedrigen Kohlenstoffgehalts von maximal 0,02 % hilft er, das Risiko interkristalliner Korrosion des Schweißguts zu begrenzen. Ein erhöhter Siliziumgehalt verbessert die Fließfähigkeit des Schmelzbades, die Benetzung der Schweißkanten und die Gleichmäßigkeit der Schweißraupe. Das Ergebnis ist eine hochwertige Schweißnaht mit guten mechanischen Eigenschaften und ansprechendem optischen Erscheinungsbild.
BÖHLER Thermanit JE-308LSi bietet sehr gute Fördereigenschaften und einen stabilen Schweißprozess. Er eignet sich für das manuelle, mechanisierte und automatisierte MAG-Schweißen, insbesondere bei der Herstellung von Edelstahlkonstruktionen, Rohrleitungssystemen und Industrieanlagen. Der Durchmesser von 1,2 mm ermöglicht ein produktives Schweißen von mittelstarken und starken Edelstahlteilen mit einer guten Abschmelzleistung.
Zu den geeigneten Grundwerkstoffen gehören 1.4301 (AISI 304), 1.4306 (AISI 304L), 1.4311 (304LN), 1.4312, 1.4541 (AISI 321), 1.4546 und 1.4550 (AISI 347). Der Draht wird bei der Herstellung von Edelstahlrohren, Behältern, Reservoirs, Druckbehältern, Technikanlagen, Maschinenteilen und Stahlkonstruktionen verwendet.
Anwendungen finden sich in der Lebensmittel-, Chemie-, Pharma-, Energie- und Maschinenbauindustrie. Das Schweißgut zeichnet sich durch eine gute Korrosionsbeständigkeit und eine hervorragende Zähigkeit bei sehr niedrigen Temperaturen aus. Der Hersteller gibt eine Anwendbarkeit bis zu -196 °C und eine maximale Anwendungstemperatur von 350 °C an. Die Eignung für spezifische Betriebsbedingungen muss mit dem verwendeten Grundwerkstoff und den Anforderungen an die Schweißverbindung übereinstimmen.
Das Schweißen erfolgt mit dem Verfahren MAG (135) unter Verwendung von Schutzgasgemischen auf Argonbasis, z. B. Ar + 2–3 % CO2 oder Ar + 1–2 % O2 gemäß EN ISO 14175. Die empfohlene Durchflussrate des Schutzgases beträgt 15–20 l/min. Es wird Gleichstrom mit positiver Drahtpolarität DC+ verwendet.
Beim Schweißen empfiehlt der Hersteller eine maximale Wärmeeinbringung von 2,0 kJ/mm und eine maximale Zwischenlagentemperatur von 150 °C. Bei gängigen austenitischen nichtrostenden Stählen sind in der Regel weder eine Vorwärmung noch eine anschließende Wärmebehandlung erforderlich. Es ist wichtig, die Sauberkeit der zu schweißenden Oberflächen einzuhalten und bei Rohrverbindungen bei Bedarf einen Wurzelgasschutz zu gewährleisten.
Für den Durchmesser 1,2 mm gibt der Hersteller beim Schweißen mit Sprühbogen einen Bereich von 200–270 A und 26–30 V an. Der Draht wird in einer 15 kg Verpackung auf einer Spule geliefert, die für professionelle und industrielle MIG/MAG-Schweißanlagen geeignet ist.
Hauptvorteile:
- Professioneller nichtrostender Schweißdraht BÖHLER Thermanit JE-308LSi
- Klassifizierung AWS ER308LSi / EN ISO G 19 9 L Si
- Werkstoffnummer 1.4316
- Bestimmt für das MAG-Schweißen von austenitischen nichtrostenden Stählen
- Geeignet für Stähle 304, 304L, 304LN, 321 und 347
- Legierung ca. 20 % Cr und 10 % Ni
- Niedriger Kohlenstoffgehalt, maximal 0,02 %
- Gute Beständigkeit gegen interkristalline Korrosion
- Ein erhöhter Siliziumgehalt verbessert die Fließfähigkeit des Schweißguts
- Ausgezeichnete Benetzung der Schweißkanten und ein gleichmäßiges Nahtbild
- Sehr gute Drahtfördereigenschaften und ein stabiler Schweißprozess
- Gute Zähigkeit des Schweißguts bei niedrigen Temperaturen
- Einsatzmöglichkeit bis zu -196 °C laut Hersteller
- Maximale Anwendungstemperatur 350 °C
- Geeignet für die Herstellung von Edelstahlrohren, Tanks und Druckbehältern
- Anwendung in der Lebensmittel-, Chemie- und Pharmaindustrie
- Möglichkeit des manuellen, mechanisierten und automatisierten Schweißens
- Schweißen mit Schutzgas Ar/CO2 oder Ar/O2
- Schweißen mit Gleichstrom DC+
- Schweißstrom 200–270 A beim Sprühlichtbogen
- Schweißspannung 26–30 V beim Sprühlichtbogen
- Industrieverpackung 15 kg auf Spule
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| EN ISO 14343-A | G 19 9 L Si |
| AWS A5.9 / SFA-5.9 | ER308LSi |
| Werkstoffnummer | 1.4316 |
| Handelsbezeichnung | BÖHLER Thermanit JE-308L Si |
| Schweißmetalltyp | Austenitisch Cr-Ni, kohlenstoffarm |
| Art des Zusatzmaterials | Massiver rostfreier Schweißdraht |
| Schweißprozess | MAG (135) |
| Polarität | DC+ |
Chemische Zusammensetzung:
| Chemisches Element | Typischer Gehalt (%) |
|---|---|
| Kohlenstoff (C) | Max. 0,02 |
| Silizium (Si) | 0,90 |
| Mangan (Mn) | 1,70 |
| Chrom (Cr) | 20,00 |
| Nickel (Ni) | 10,20 |
| Eisen (Fe) | Rest |
Typische chemische Zusammensetzung gemäß dem Produktkatalog von BÖHLER Thermanit JE-308L Si. Die Werte stellen keine chemische Analyse einer bestimmten Produktionscharge dar.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | Typischer Wert | Minimalwert |
|---|---|---|
| Streckgrenze Rp0,2 | 390 MPa | 320 MPa |
| Zugfestigkeit Rm | 540 MPa | 510 MPa |
| Bruchdehnung A5 | 38 % | 35 % |
| Kerbschlagarbeit KV (+20 °C) | 110 J | Nicht angegeben |
| Schlagarbeit KV (-196 °C) | 46 J | 32 J |
| Zustand des Schweißguts | Im geschweißten Zustand, ohne nachträgende Wärmebehandlung | |
| Schutzgas beim Test | Ar + 2,5 % CO2 | |
Typische und minimale mechanische Eigenschaften des reinen Schweißguts gemäß der Dokumentation des Herstellers BÖHLER. Die Angaben gelten für die aufgeführten Prüfbedingungen und stellen kein Materialzertifikat einer bestimmten Charge dar.
Brauchen Sie einen Rat?
Alternative Waren
 Drôt MIG ALUNOX 308LSi 0,8mm/15kg (1.4316)
13,53 € (inkl. MwSt.)
 Drôt MIG ALUNOX 308LSi 1,0mm/15kg (1.4316)
12,30 € (inkl. MwSt.)
MIG-Draht ALUNOX 308LSi 1,2/15kg (1.4316)
12,30 € (inkl. MwSt.)
 Drôt MIG BOHLER Q G 308LSi 1,0mm/15kg (1.4316) (72098)
19,21 € (inkl. MwSt.)
MIG-Draht BOHLER QG 308LSi 1,2 mm/15 kg (1.4316) (72099)
21,65 € (inkl. MwSt.)
9,84 € (inkl. MwSt.)
Draht MIG STAVINOX ER 308LSi 1,2mm/15kg (1.4316) BS300
9,23 € (inkl. MwSt.)
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





