


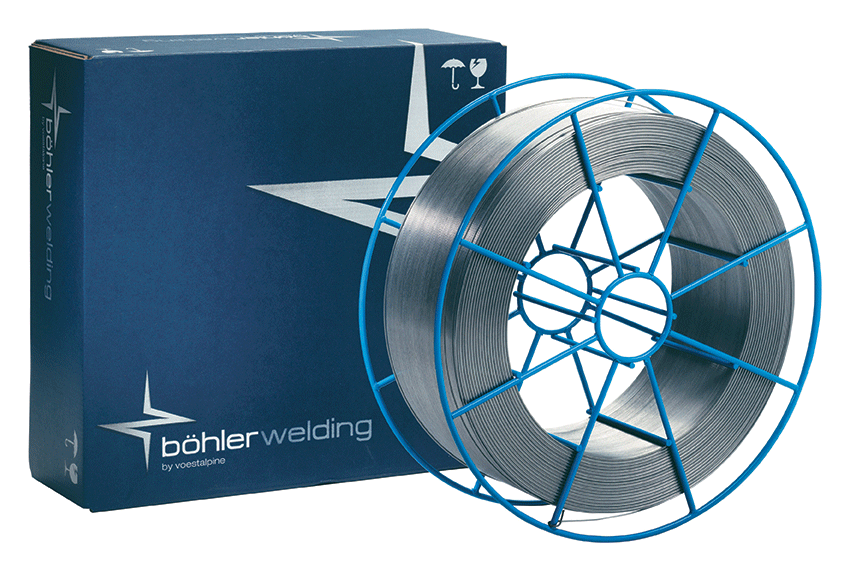
MIG-Draht BOHLER Thermanit 13/04 Si 1,2mm/15kg (13410)
Brauchen Sie einen Rat?
MIG-Draht BOHLER Thermanit 13/04 Si 1,2mm/15kg (13410)
29,36 € (inkl. MwSt.)

MIG-Draht BÖHLER Thermanit 13/04 Si 1,2 mm / 15 kg (13410)
BÖHLER Thermanit 13/04 Si ist ein hochlegierter Volldraht, der für das MAG-Schweißen und Auflappen von martensitischen rostfreien Stählen und Stahlgussstoffen mit ca. 13 % Chrom und 4 % Nickel bestimmt ist. Er entspricht der Klassifizierung EN ISO 14343-A: G 13 4 und AWS A5.9: ER410NiMo (mod.). Die Werkstoffnummer des Zusatzwerkstoffs ist 1.4351.
Das Schweißgut weist einen weichen martensitischen Charakter auf und ist zum Härten und Anlassen geeignet. Dank der Legierung mit Chrom, Nickel und Molybdän bietet es eine gute Festigkeit, Zähigkeit und Korrosionsbeständigkeit, die mit entsprechenden Stählen der Klasse 13Cr(Ni) vergleichbar ist. Ein charakteristisches Merkmal des Drahtes ist die hohe Beständigkeit gegen korrosionsermüdungsbedingte Rissbildung, was insbesondere bei dynamisch belasteten Komponenten in wässrigen Umgebungen von Bedeutung ist.
Thermanit 13/04 Si ist zum Schweißen von Stählen 1.4313 (X3CrNiMo13-4), 1.4317 (GX4CrNi13-4), 1.4407 (GX5CrNiMo13-4) und 1.4414 (GX4CrNiMo13-4) sowie von Stahlguss ACI CA6NM und Materialien entsprechend UNS S41500 bestimmt. Die Eignung für ein bestimmtes Material wird anhand seiner chemischen Zusammensetzung, der geforderten mechanischen Eigenschaften und des Schweißverfahrens beurteilt.
Der Draht wird vor allem bei der Herstellung und Reparatur von Wasserturbinen, Laufrädern, Schaufeln, Pumpen, Ventilen, Armaturen und weiteren Komponenten aus martensitischen rostfreien Stählen eingesetzt. Anwendungen finden sich in der Wasserkraft, im Maschinenbau und im Instandsetzungsbereich, wo eine Kombination aus Festigkeit, Zähigkeit und Beständigkeit gegen Korrosionsbeanspruchung gefordert ist.
Das Schweißen erfolgt im MAG-Verfahren (135) unter Verwendung von Schutzgasen der Gruppen M12 oder M13 gemäß EN ISO 14175. Es wird Gleichstrom mit positiver Polarität des Schweißdrahtes DC+ verwendet. Die Auswahl des spezifischen Schutzgases und der Schweißparameter muss den geforderten Eigenschaften des Schweißmetalls entsprechen.
Beim Schweißen entsprechender martensitischer Stähle gibt der Hersteller an, dass bei Wandstärken bis 10 mm keine Vorwärmung erforderlich sein kann, während bei Stärken über 10 mm eine Vorwärmung von ca. 100–150 °C empfohlen wird. Bei anderen 13 % Cr-Stählen wird die Vorwärmtemperatur entsprechend dem Grundwerkstoff gewählt. Die anschließende Wärmebehandlung umfasst ein Anlassen oder Härten und Anlassen, je nach Anforderungen des Grundstahls. Die Referenzwerte der mechanischen Eigenschaften des Schweißgutes beziehen sich auf ein Anlassen bei 600 °C für 8 Stunden.
Der Drahtdurchmesser von 1,2 mm eignet sich für professionelles Schweißen und Reparaturen an mittelschweren und schweren Bauteilen aus martensitischen rostfreien Stählen. Der Draht wird auf einer Spule B300 mit einem Gewicht von 15 kg geliefert, die für industrielle MIG/MAG-Schweißanlagen ausgelegt ist.
Hauptvorteile:
- Professioneller Schweißdraht BÖHLER Thermanit 13/04 Si
- Hochlegierter Edelstahldraht für martensitische Stähle
- Klassifizierung EN ISO 14343-A G 13 4
- Klassifizierung AWS A5.9 ER410NiMo (mod.)
- Werkstoffnummer 1.4351
- Legierung ca. 13 % Cr, 4,7 % Ni und 0,5 % Mo
- Weicher martensitischer Schweißzusatz, geeignet für die Wärmebehandlung
- Hohe Beständigkeit gegen Korrosionsermüdung
- Gute Korrosionsbeständigkeit, vergleichbar mit kompatiblen 13Cr(Ni)-Stählen
- Geeignet zum Schweißen von Stählen 1.4313 und 1.4317
- Einsetzbar für ausgewählte Stahlgüsse, einschließlich ACI CA6NM
- Geeignet für die Herstellung und Reparatur von Wasserturbinen und Laufrädern
- Anwendung beim Schweißen von Pumpen, Ventilen und Armaturen
- Schweißen mit den Schutzgasen M12 und M13
- Polarität DC+
- Möglichkeit des anschließenden Anlassens oder Härtens und Anlassens
- Durchmesser 1,2 mm für professionelles MAG-Schweißen
- Verpackung 15 kg auf Spule B300
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| EN ISO 14343-A | G 13 4 |
| AWS A5.9 / SFA-5.9 | ER410NiMo (mod.) |
| Werkstoffnummer des Drahtes | 1.4351 |
| Handelsbezeichnung | BÖHLER Thermanit 13/04 Si |
| Schweißmetalltyp | Martensitischer rostfreier Stahl Cr-Ni-Mo |
| Schweißprozess | MAG (135) |
| Schutzgas | M12 / M13 |
| Polarität | DC+ |
Chemische Zusammensetzung:
| Chemisches Element | Typischer Gehalt (%) |
|---|---|
| Kohlenstoff (C) | 0,01 |
| Silizium (Si) | 0,70 |
| Mangan (Mn) | 0,70 |
| Chrom (Cr) | 12,30 |
| Nickel (Ni) | 4,70 |
| Molybdän (Mo) | 0,50 |
| Eisen (Fe) | Rest |
Typische chemische Zusammensetzung gemäß aktuellen Produktdaten von Thermanit 13/04 Si. Ein älteres technisches Datenblatt aus dem Jahr 2014 gibt C 0,03 %, Si 0,80 % und Cr 13,00 % an. Es handelt sich hierbei um Referenzwerte verschiedener Dokumentationsausgaben, nicht um die Analyse einer spezifischen Produktionscharge.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | Referenzwert nach Wärmebehandlung |
|---|---|
| Streckgrenze Rp0,2 | 680 MPa |
| Zugfestigkeit Rm | 800 MPa |
| Bruchdehnung A5 | 15 % |
| Kerbschlagarbeit KV (+20 °C) | 50 J |
| Härte nach dem Anlassen | 250 HB |
| Härte ohne Wärmebehandlung | 38 HRC |
| Wärmebehandlung | Anlassen bei 600 °C für 8 Stunden |
Referenzmechanische Eigenschaften des reinen Schweißguts gemäß dem technischen Datenblatt BÖHLER Thermanit 13/04 Si (05/2014). Die Werte entsprechen der angegebenen Wärmebehandlung und stellen keine Prüfergebnisse einer spezifischen gelieferten Charge dar.
Brauchen Sie einen Rat?
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





