


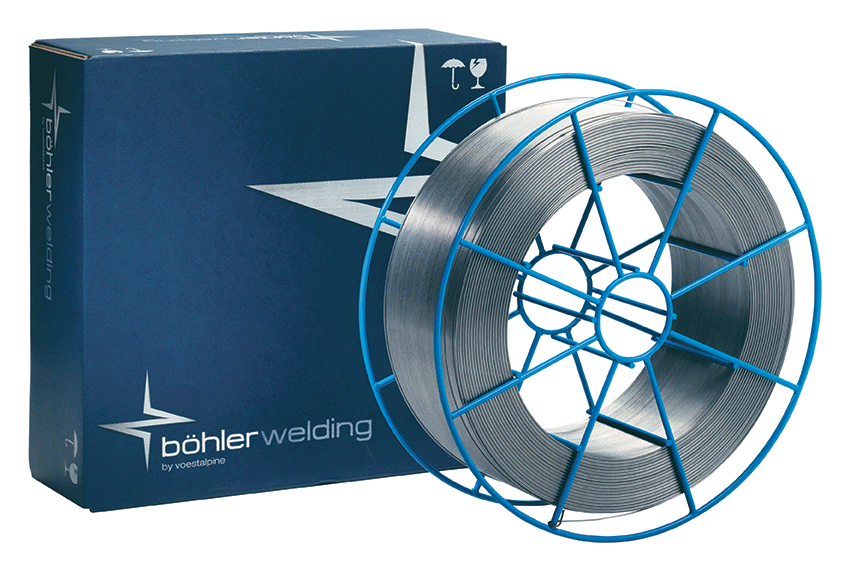
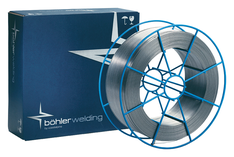
MIG-Draht BOHLER QG 307 1,2 mm /15 kg (72102) ER307 18 8 Mn
Brauchen Sie einen Rat?
MIG-Draht BOHLER QG 307 1,2 mm /15 kg (72102) ER307 18 8 Mn
 Drôt MIG BOHLER Q G 307 1,0mm /15kg (72086) ER307 18 8 Mn
19,09 € (inkl. MwSt.)
 Drôt MIG BOHLER Q G 307 1,2mm /15kg (72102) ER307 18 8 Mn
18,57 € (inkl. MwSt.)
 Drôt MIG BOHLER Q G 307 1,6mm /15kg (72088) ER307 18 8 Mn
19,85 € (inkl. MwSt.)
18,57 € (inkl. MwSt.)

MIG-Draht BÖHLER Q G 307 1,2 mm / 15 kg / 1.4370 / BS300 (72102)
Der MIG-Draht BÖHLER Q G 307 ist ein hochlegierter austenitischer Schweißdraht für das MIG/MAG-Schweißen von ungleichen und schwer schweißbaren Stählen, hitzebeständigen Chrom- und Chrom-Nickel-Stählen sowie Gussstoffen. Dank der chemischen Zusammensetzung vom Typ Cr-Ni-Mn mit ca. 19 % Chrom, 9 % Nickel und 7 % Mangan wird ein zähes Schweißgut mit guter Dehnbarkeit und Rissbeständigkeit bei mechanischer Beanspruchung erzielt.
Es wird beim Schweißen von Kombinationen aus Baustählen, feinkorngehärteten, vergüteten und hochlegierten Stählen verwendet. Besonders geeignet ist es für die Verbindung von austenitischen und ferritischen Werkstoffen, für Instandschweißungen sowie zur Herstellung zäher Zwischenlagen vor dem Hartauftragschweißen. Er findet Anwendung bei der Reparatur von Maschinenteilen, Stahlkonstruktionen und Industrieanlagen. Der Durchmesser von 1,2 mm eignet sich für das Schweißen von mitteldicken und dickeren Materialien und ermöglicht eine höhere Abschmelzleistung. Die 15 kg Spule BS300-BLUE ist für den professionellen Einsatz in der Metallverarbeitung, Wartung und in Industriebetrieben konzipiert.
Hauptvorteile:
- Hochlegierter austenitischer MIG/MAG-Draht BÖHLER Q G 307
- Geeignet zum Schweißen von ungleichen und schwer schweißbaren Stählen
- Geeignet für Verbindungen zwischen austenitischen und ferritischen Stählen
- Ideal für das Schweißen und Auftragen von hitzebeständigen Stählen und Gussstücken
- Höherer Mangangehalt für eine gute Zähigkeit und Dehnung des Schweißgutes
- Geeignet für Reparaturschweißungen und zähe Zwischenlagen unter Hartauftragsschweißungen
- Einsetzbar für ausgewählte hitzebeständige Stähle bis 850 °C gemäß Herstellerangaben
- Durchmesser 1,2 mm für höhere Schweißleistung und das Schweißen dickerer Materialien
- Möglichkeit der Verwendung von Schutzgasen M12, M13 und M21
- Zulassungen TÜV, DB und CE
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| AWS A5.9 / SFA-5.9 | ER307 (mod.) |
| EN ISO 14343-A | G 18 8 Mn |
| W.Nr. / Werkstoffnummer | 1.4370 |
| Art des Zusatzmaterials | Vollmaterialhochlegierter austenitischer Schweißdraht |
| Schweißprozess | MIG/MAG |
Chemische Zusammensetzung:
| Chemisches Element | Gehalt (%) |
|---|---|
| Kohlenstoff (C) | 0,08 |
| Silizium (Si) | 0,8 |
| Mangan (Mn) | 7,0 |
| Chrom (Cr) | 19,0 |
| Nickel (Ni) | 9,0 |
Typische chemische Zusammensetzung gemäß dem technischen Datenblatt von BÖHLER Welding.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | Typischer Wert |
|---|---|
| Streckgrenze Rp0,2 | 430 MPa |
| Zugfestigkeit Rm | 640 MPa |
| Bruchdehnung A (L0 = 5d0) | 36 % |
| Kerbschlagarbeit KV (+20 °C) | 100 J |
| Kerbschlagarbeit KV (-110 °C) | min. 32 J |
Typische mechanische Eigenschaften des reinen Schweißgutes im Zustand nach dem Schweißen unter Verwendung des Schutzgases Ar + 2,5 % CO2. Werte gemäß dem technischen Datenblatt von BÖHLER Welding.
Brauchen Sie einen Rat?
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





