


MIG-Draht BOHLER AWS ER316LSi 1,2 mm/15 kg (86259)
Brauchen Sie einen Rat?
MIG-Draht BOHLER AWS ER316LSi 1,2 mm/15 kg (86259)
 Drôt MIG BOHLER AWS ER316LSi 0,8mm/15kg (85518)
25,14 € (inkl. MwSt.)
 Drôt MIG BOHLER AWS ER316LSi 1,0mm/15kg (86258)
15,58 € (inkl. MwSt.)
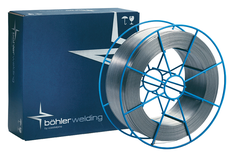 Drôt MIG BOHLER AWS ER316LSi 1,2mm/15kg (86259)
15,10 € (inkl. MwSt.)
15,10 € (inkl. MwSt.)

MIG-Draht BÖHLER AWS ER316LSi 1,2 mm / 15 kg (86259)
Der MIG-Draht BÖHLER AWS ER316LSi ist ein hochlegierter Volldraht aus rostfreiem Stahl, der für das MAG-Schweißen von austenitischen rostfreien Stählen der Typen 316, 316L und 316Ti bestimmt ist. Er entspricht den Klassifikationen AWS A5.9: ER316LSi und EN ISO 14343-A: G 19 12 3 L Si. Die Werkstoffnummer des Zusatzwerkstoffs ist 1.4430.
Der Draht ist mit Chrom, Nickel und Molybdän (Cr-Ni-Mo) legiert, was eine gute Korrosionsbeständigkeit des Schweißmetalls gewährleistet. Molybdän erhöht die Beständigkeit gegen lokale und punktförmige Korrosion (Lochfraß) im Vergleich zu ER308LSi-Drähten. Ein niedriger Kohlenstoffgehalt reduziert das Risiko interkristalliner Korrosion, und ein erhöhter Siliziumgehalt verbessert die Fließfähigkeit des Schweißgutes, die Benetzung der Schweißkanten sowie die Gleichmäßigkeit der Schweißnaht.
BÖHLER ER316LSi bietet gute Fördereigenschaften, ein stabiles Schweißverhalten und eine hochwertige Nahtoptik. Der Hersteller gibt eine Korrosionsbeständigkeit des Schweißmetalls bei Betriebstemperaturen bis +400 °C sowie eine Einsatzmöglichkeit bei niedrigen Temperaturen bis zu -196 °C an. Solche Anwendungen müssen den Anforderungen an den Grundwerkstoff, die mechanischen Eigenschaften und ein qualifiziertes Schweißverfahren entsprechen.
Der Schweißdraht eignet sich für Stähle der Nummern 1.4401 (AISI 316), 1.4404 (AISI 316L), 1.4435, 1.4436, 1.4571 (AISI 316Ti), 1.4580 und 1.4583 sowie für ausgewählte korrosionsbeständige Stahlgüsse. Er wird bei der Herstellung von Edelstahlrohren, Druckbehältern, Reservoirs, technologischen Leitungen, Wärmetauschern, Maschinenteilen und Industriekonstruktionen eingesetzt.
Die Anwendung findet vor allem in der chemischen, Lebensmittel-, Pharma-, Energie- und Maschinenbauindustrie, wo eine hochwertige Schweißverbindung mit guter Korrosionsbeständigkeit gefordert ist. Die Eignung für eine spezifische aggressive Umgebung oder den Kontakt mit Chloriden muss anhand der Betriebsbedingungen beurteilt werden.
Das Schweißen erfolgt im MAG-Verfahren (135) mit einem Schutzgas auf Argonbasis mit maximal 2,5 % CO2, gemäß dem technischen Datenblatt des Herstellers. Es wird Gleichstrom mit positiver Polung des Drahtes DC+ verwendet. Beim Schweißen von rostfreien Stählen muss auf die Sauberkeit des Materials geachtet, die Wärmeeinbringung begrenzt und je nach Verbindungstyp eine Wurzelabsicherung verwendet werden.
Der Durchmesser von 1,2 mm bietet eine gute Abschmelzleistung und ist für das produktive Schweißen von mittel- und dickwandigen rostfreien Teilen geeignet. Der Draht wird in einer 15 kg Verpackung auf einer Spule geliefert, die für professionelle und industrielle MIG/MAG-Schweißanlagen geeignet ist.
Hauptvorteile:
- Professioneller Edelstahl-Schweißdraht BÖHLER AWS ER316LSi
- Klassifikation AWS A5.9 ER316LSi
- Klassifikation EN ISO 14343-A G 19 12 3 L Si
- Werkstoffbezeichnung 1.4430
- Bestimmt für das MAG-Schweißen von austenitischen nichtrostenden Stählen
- Geeignet für Stähle der Typen 316, 316L und 316Ti
- Legierung mit Chrom, Nickel und Molybdän
- Niedriger Kohlenstoffgehalt zur Reduzierung des Risikos interkristalliner Korrosion
- Molybdän zur Verbesserung der Lochfraßbeständigkeit
- Erhöhter Siliziumgehalt zur Verbesserung der Fließfähigkeit des Schweißguts
- Gute Benetzung der Schweißkanten und gleichmäßige Nahtoptik
- Sehr gute Fördereigenschaften
- Korrosionsbeständigkeit des Schweißmetalls bei Betriebstemperaturen bis +400 °C
- Einsatzmöglichkeit bei niedrigen Temperaturen bis zu -196 °C
- Geeignet für Edelstahlrohre, Tanks und Druckgeräte
- Anwendung in der chemischen, Lebensmittel- und Pharmaindustrie
- Schweißen mit dem Schutzgas Ar + max. 2,5 % CO2
- Schweißen mit Gleichstrom DC+
- Durchmesser 1,2 mm für produktives MAG-Schweißen
- Industrieverpackung 15 kg auf Spule
Klassifizierung:
| Norm / Bezeichnung | Klassifizierung |
|---|---|
| AWS A5.9 / SFA-5.9 | ER316LSi |
| EN ISO 14343-A | G 19 12 3 L Si |
| EN ISO 14343-B | SS316LSi |
| Werkstoffnummer | 1.4430 |
| Handelsbezeichnung | BÖHLER AWS ER316LSi |
| Schweißmetalltyp | Austenitisch Cr-Ni-Mo, kohlenstoffarm |
| Schweißprozess | MAG (135) |
| Polarität | DC+ |
Chemische Zusammensetzung:
| Chemisches Element | Typischer Gehalt (%) |
|---|---|
| Kohlenstoff (C) | 0,02 |
| Silizium (Si) | 0,80 |
| Mangan (Mn) | 1,70 |
| Chrom (Cr) | 18,40 |
| Nickel (Ni) | 12,40 |
| Molybdän (Mo) | 2,80 |
| Eisen (Fe) | Rest |
Typische chemische Zusammensetzung des Volldrahtes gemäß dem technischen Datenblatt von BÖHLER AWS ER316LSi (02/2016). Die Werte stellen keine chemische Analyse einer spezifischen Produktionscharge dar.
Mechanische Eigenschaften:
| Mechanische Eigenschaft | Typischer Wert | Minimalwert |
|---|---|---|
| Streckgrenze Rp0,2 | 420 MPa | 320 MPa |
| Zugfestigkeit Rm | 560 MPa | 510 MPa |
| Bruchdehnung A5 | 35 % | 25 % |
| Kerbschlagarbeit KV (+20 °C) | 70 J | Nicht angegeben |
| Schlagarbeit KV (-196 °C) | Min. 32 J | |
| Zustand des Schweißguts | Im geschweißten Zustand, ohne nachträgende Wärmebehandlung | |
| Schutzgas beim Test | Ar + 2,5 % CO2 | |
Mechanische Eigenschaften des reinen Schweißgutes gemäß dem technischen Datenblatt von BÖHLER AWS ER316LSi (02/2016), geprüft mit dem Schutzgas Ar + 2,5 % CO2. Es handelt sich um typische und erklärte Mindestwerte gemäß Dokumentation, nicht um Prüfergebnisse einer spezifisch gelieferten Charge.
Brauchen Sie einen Rat?
Alternative Waren
 Drôt MIG BOHLER Q G 316LSi 0,8mm /15kg (72116)
27,23 € (inkl. MwSt.)
 Drôt MIG BOHLER Q G 316LSi 1,0mm/15kg (72117)
23,54 € (inkl. MwSt.)
MIG-Draht BOHLER QG 316LSi 1,2 mm/15 kg (72118)
23,12 € (inkl. MwSt.)
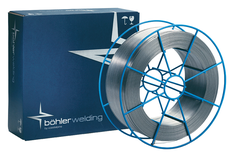
MIG-Draht BOHLER Thermanit GE-316LSi 1,2 mm/15 kg (1.4430) (45569)
20,66 € (inkl. MwSt.)
13,16 € (inkl. MwSt.)
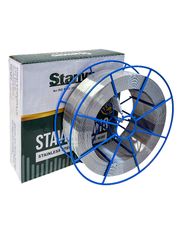
Draht MIG STAVINOX ER 316LSi 1,2mm/15kg (1.4430) BS300
13,04 € (inkl. MwSt.)
Brauchen Sie einen Rat?


Lieskovská cesta 13
962 21 Lieskovec





